|
Są tacy pośród nas, którzy przenieśli zainteresowania z dzieciństwa do wieku dorosłego.
Uważa się ich za wieczne dzieci, a ja widzę w nich dorosłych ludzi z pasją - MODELARZE. |
|
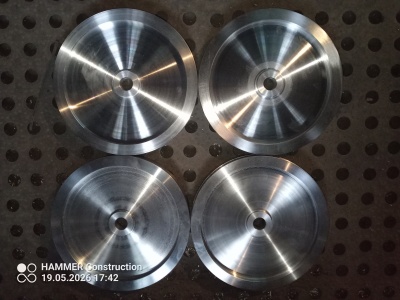
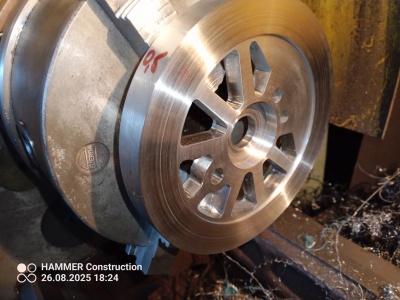 |  awno nie pisałem, ale nazbierało sie trochę zdjeć i postanowiłem coś o nich napisać. Tym razem kolega - zlecił mi wykonanie zestawów kołowych do modelu parowozu wąskotorowego "Las" w skali 5". Otrzymałem krążki ze wstępnie obrobionymi szprychami na frezarce "CNC". Pracę rozpocząłem od wycentrowania, planowania pociętych krążków i obrobienia powierzchni walcowych w/g załączonego rysunku. Następnie wykonałem wgłębienia i wytoczyłem otwory pod czopy osi.
|
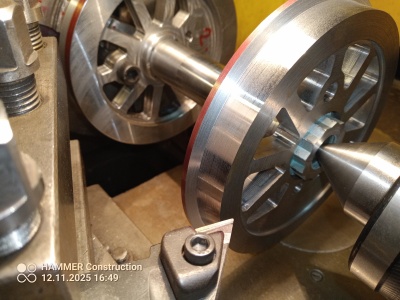
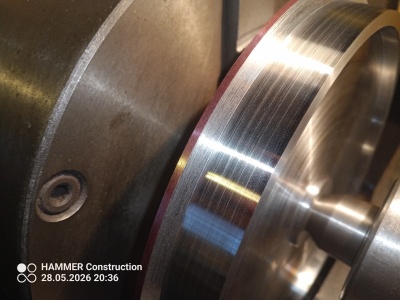
 o obtoczeniu powierzchni walcowyc zmontowałem na osi zestaw i zamocowałem w dwóch kłach. Za zabierak posłużyła śruba z nakrętką opartą na jednej ze szczęk uchwytu tokarskiego. Podobnie jak w poprzednich robotach sanki narzędziowe skręcone o -3º a krawędź tnąca noża +108º względem osi obrotu. Dzięki takim nastawom uzyskałem za jedną operacją poprawny kąt zbieżności kół i odchylenie obrzeża koła.
|  |
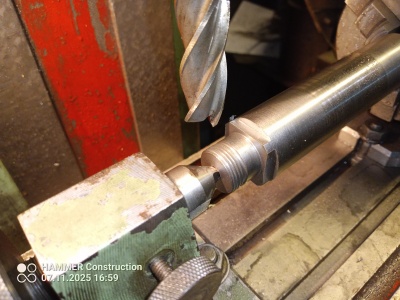 |  akończenia osi frezuję na kwadrat, na którym osiądzie piasta koła z wewnętrznym podebraniem. Takie rozwiązanie gwarantuje pewność przeniesienia momentu obrotowego i dokładne osadzenie pary kół napędnych. Czopy wiązarów pary kół w napędach korbowych są przestawione o 270º. Takie wzajemne położenie mechanizmów korbwych eliminuje "martwe", poziome położenie wykorbień.
|
o kilku dniach odpoczynku zabrałem się do kolejnego zlecenia. Tym razem pełne koła do zabytkowego elektrowozu z początku XX w. m-ki Simens. To już większy gabaryt - Ø250mm . | 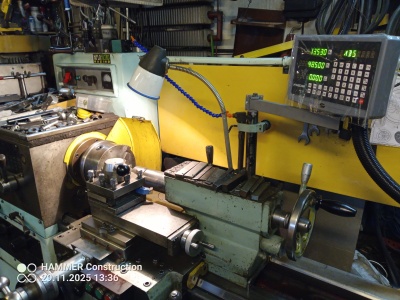 |
 |  iercenie, planowanie, wytaczanie z podtoczeniami oraz obróbka wieńców - obróbka podobna do poprzedniej, tylko wiórów kilka krotnie wiecej.
|
 olejnym etapem prac są osie zestawów kołowych. Toczę je z pręta Ø30mm. Pocięte i splanowane odcinki nawiercam tworząc nakiełki, w których zamucuję obrabiany materiał w kłach tokarki. Toczenie osi w kłach daje możliwość zachowania osiowości obróbki - eliminuje nieosiowość ("bicie"). Końcowym etapem jest nacinanie gwintu. W tym przypadku, to M20x1,5 i M12x1,5.
|  |
|
 |